Artykuł sponsorowany
Dlaczego pierwsza sztuka nie wystarcza, by ocenić serię po cięciu laserowym
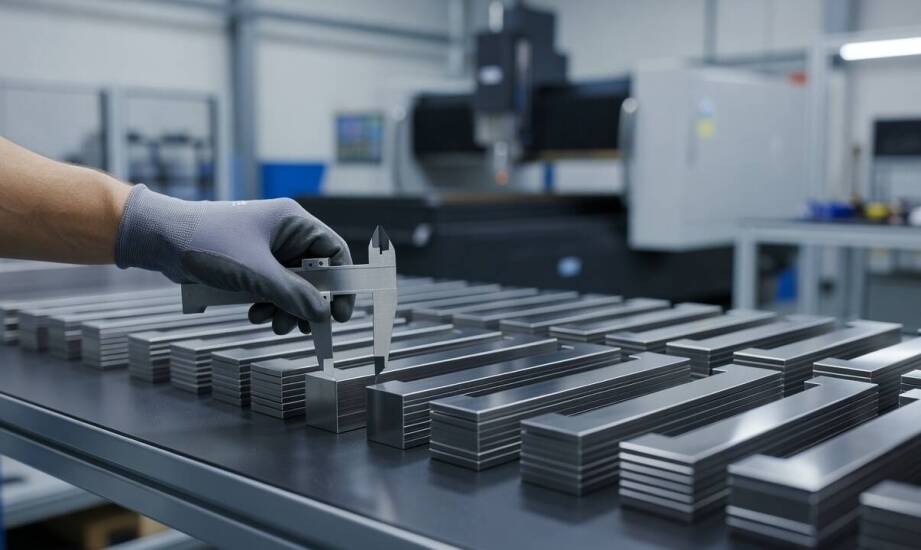
Proces obróbki precyzyjnych elementów metalowych dla branży meblarskiej i elektronicznej stawia rygorystyczne wymagania wobec powtarzalności. Jakość pierwszej sztuki rzadko stanowi gwarancję identyczności całej wyprodukowanej partii. Różnice wymiarowe rzędu zaledwie dziesiątych części milimetra potrafią całkowicie uniemożliwić bezproblemowy montaż modułowych konstrukcji meblowych lub spasowanie obudów w zaawansowanych urządzeniach elektronicznych. Zlecający obróbkę skrawaniem i cięcie blach często błędnie zakładają, że zatwierdzenie pojedynczego detalu zamyka kwestię kontroli jakości. Tymczasem weryfikacja pierwszej sztuki to dopiero początek drogi do stabilnej produkcji seryjnej. Ocena pojedynczego elementu po cięciu laserowym CNC nie daje pełnego obrazu tego, jak zachowa się materiał przy masowym obciążeniu maszyny. Zrozumienie mechanizmów warunkujących spójność wymiarową całej serii pozwala uniknąć kosztownych błędów na dalszych etapach łańcucha dostaw.
Przeczytaj również: Prawo pracy w kontekście prawa cywilnego - jakie są najważniejsze aspekty?
Powtarzalność wymiarów i krawędzi w cięciu laserowym CNC
Powtarzalność cięcia laserowego odnosi się do ścisłej zgodności wymiarów zewnętrznych, precyzyjnego położenia otworów oraz jednorodnej jakości krawędzi. Parametry te muszą pozostać niezmienne między pierwszym a wielotysięcznym detalem opuszczającym stół roboczy. Zaawansowane technologicznie plotery tnące z napędem liniowym, takie jak wycinarki fiber z serii Kimla PowerCut, osiągają dokładność pozycjonowania na poziomie ±0,01 mm oraz powtarzalność rzędu ±0,005 mm. Przełożenie tych wskaźników na rzeczywistą produkcję zależy w głównej mierze od stabilności ruchu głowicy tnącej podczas długotrwałego obciążenia.
Przeczytaj również: Tłumaczenia pisemne na potrzeby HR: rekrutacja, szkolenia, polityki wewnętrzne
Rozwiązania konstrukcyjne zastosowane w maszynach bezpośrednio wpływają na ograniczenie odchyłek. Zastosowanie magnetycznego napędu liniowego eliminuje fizyczne tarcie oraz luzy mechaniczne, które są typowym problemem w starszych układach opartych na przekładniach zębatych lub śrubowych. Brak mechanicznego zużycia elementów napędowych zmniejsza ryzyko kumulacji mikrobłędów w kolejnych cyklach roboczych. Utrzymanie stabilnego prowadzenia głowicy gwarantuje stałą odległość dyszy od powierzchni materiału. Precyzyjne ogniskowanie wiązki lasera pozostaje dzięki temu nienaruszone, niezależnie od stopnia skomplikowania ścieżki cięcia czy łącznego czasu pracy urządzenia. Kontrola tych czynników stanowi fundament utrzymania zakładanej tolerancji w masowej produkcji elementów dla elektroniki.
Przeczytaj również: Sukienki w paski: jak nosić ten uniwersalny wzór?
Objawy ucieczki procesu i wpływ materiału na parametry
Utrata stabilności procesu cięcia ujawnia się poprzez specyficzne wady widoczne bezpośrednio na wyciętym elemencie. Detale zdradzające ucieczkę parametrów pokrywają się twardymi zadziorami na dolnej krawędzi cięcia lub wykazują wyraźne przypalenia powierzchni. Zmienność średnic wycinanych otworów oraz falista, nieregularna linia krawędzi to kolejne sygnały ostrzegawcze. Przyczyną takich zjawisk bywa najczęściej niewystarczające odprowadzanie stopionego metalu przez gaz osłonowy, miejscowe przegrzanie materiału lub dryft ustawień samego źródła lasera.
Rodzaj i grubość obrabianego metalu wymuszają stosowanie odmiennych strategii prowadzenia wiązki. Obróbka aluminium wymaga obniżenia prędkości posuwu i zwiększenia mocy źródła, co wynika z wysokiej przewodności cieplnej oraz silnej odbiciowości tego surowca. Stal konstrukcyjna charakteryzuje się znacznie szerszym oknem parametrów technologicznych, co ułatwia utrzymanie reżimu wymiarowego. Arkusze cienkiej blachy o grubości poniżej trzech milimetrów wymuszają z kolei niezwykle precyzyjne sterowanie ciśnieniem gazu pomocniczego. Błąd na tym polu skutkuje natychmiastowym przepaleniem delikatnej struktury. Grubsze elementy stalowe potrzebują silnego strumienia tlenu lub azotu do wydmuchania płynnej strefy. Geometria ciętego elementu, w tym obecność ostrych naroży i wąskich mostków, dodatkowo zawęża pole marginesu błędu operatora.
Wypalenie kształtu na ploterze często otwiera dopiero właściwy proces technologiczny. Detale o wąskich tolerancjach montażowych wymagają wdrożenia precyzyjnego gwintowania lub wiercenia otworów głębokich w ramach odrębnego cyklu obróbczego. Zintegrowana obróbka skrawaniem pozwala na kalibrację geometrii w obszarach, gdzie strefa wpływu ciepła po laserze zmieniła strukturę krawędzi i utrudnia wykonanie gwintu wewnętrznego.
Ocena gotowości procesu do produkcji seryjnej
Rzeczywistą gotowość zaplanowanego procesu do uruchomienia masowej produkcji weryfikuje się poprzez rygorystyczne testy międzyperspektywowe. Kontrolerzy jakości analizują zachowanie krawędzi pod mikroskopem, mierzą utrzymanie założonych tolerancji wymiarowych oraz weryfikują konieczność wprowadzania operacji uzupełniających. Detal zyskuje aprobatę technologiczną dopiero wtedy, gdy pierwsza i setna sztuka wykazują identyczną strukturę pozbawioną mikropęknięć i przegrzań. Liczba dodatkowych interwencji tokarskich czy frezerskich musi na tym etapie pozostać w pełni przewidywalna.
Zakłady zajmujące się kontraktową produkcją elementów metalowych opierają swoje procedury na ścisłej kontroli statystycznej. Spółka komandytowa Tolmet z Brześcia Kujawskiego, realizująca zlecenia dla przemysłu meblowego i elektronicznego, opiera weryfikację seryjną na monitorowaniu strefy wpływu ciepła wokół kluczowych otworów montażowych. Zaawansowana obróbka skrawaniem z użyciem technologii CNC często polega na łączeniu szybkiego wycinania z precyzyjnymi operacjami kalibrującymi. Usunięcie naddatków i nagarówek poprzez frezowanie brzegowe ogranicza ryzyko nawarstwiania się mikroskopijnych błędów wymiarowych. Przeprowadzenie tych działań płynnie na styku kilku technologii roboczych tworzy fundament stabilnego dostarczania komponentów, które bez oporów pasują do zautomatyzowanych linii montażowych odbiorcy końcowego.
Kategorie artykułów
Polecane artykuły

Jak wybrać odpowiednią galanterię betonową do swojego ogrodu?

Studnia prostokątna jako element nowoczesnych systemów retencyjnych

Nauka niemieckiego przez Skype: jak efektywnie rozwijać konwersacyjne umiejętności?
